

Цена по запросу
Оформить заказОпрессовка алюминиевой втулкой или ручная заплетка: какой способ заделки канатного стропа надежнее
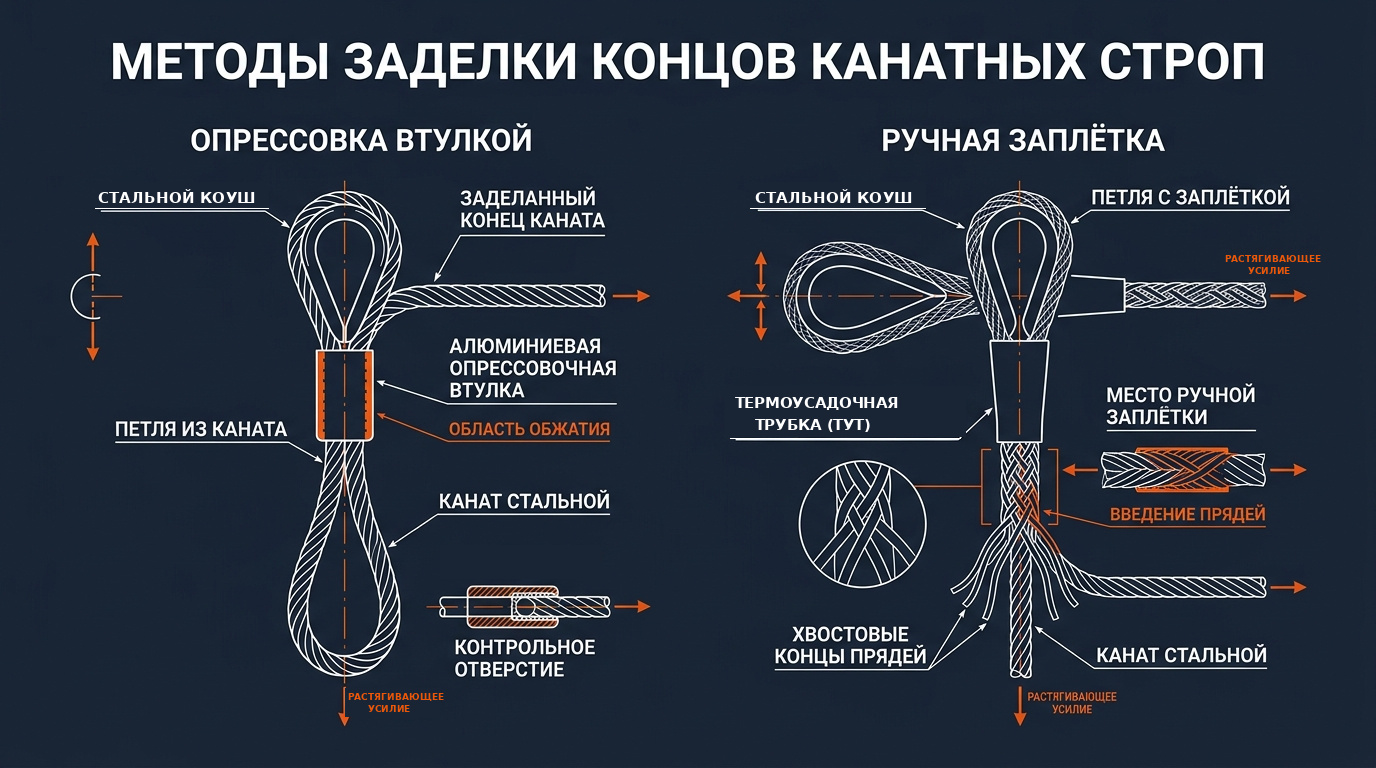
При заказе канатных строп (1СК, 2СК, 4СК, СКП, ВК) снабженцы и инженеры сталкиваются с выбором метода формирования концевых петель: опрессовка алюминиевой втулкой на гидравлическом прессе или классическая ручная заплетка прядей по ГОСТ 25573-82. Оба способа полностью легитимны и соответствуют требованиям Федеральных норм и правил в области промышленной безопасности, однако физика их работы, температурный ресурс и поведение при динамических нагрузках кардинально различаются.
ТАБЛИЦА ГРУЗОПОДЪЕМНОСТИ КАНАТНЫХ СТРОПОВ ПО ГОСТ 25573-82
В таблице приведены номинальные грузоподъемности канатных стропов различных исполнений (одноветвевые 1СК, двухветвевые 2СК, четырехветвевые 4СК «паук» и кольцевые СКП) в зависимости от диаметра несущего стального каната:
ЭКСПРЕСС-ДЕФЕКТОВКА ЗАДЕЛКИ НА ОБЪЕКТЕ: ПАМЯТКА ОТК ЗА 30 СЕКУНД
[ОТК]
Рекомендация эксперта ООО «Техкомплект-Екатеринбург»:
Перед началом каждой рабочей смены стропальщик и лицо, ответственное за безопасное производство работ, обязаны провести визуальный осмотр узлов заделки стропа:
- Для опрессованных стропов: отсутствие продольных и поперечных трещин на теле алюминиевой втулки, отсутствие следов сползания каната (выход хвостовика не менее 2 мм), плотная посадка коуша.
- Для заплетки: целостность защитной оклетневки проволокой, отсутствие торчащих концов прядей, отсутствие раздавливания петли или перекручивания.
- Браковка тела каната: строп бракуется при наличии заломов, перегибов, коррозии более 10% диаметра проволок или превышении допустимого числа обрывов проволок по РД 10-33-93.
- Маркировка: обязательное наличие читаемой металлической маркировочной бирки с указанием производителя ООО «Техкомплект-Екатеринбург», грузоподъемности, порядкового номера и даты стендовых испытаний.
ГДЕ ЗАКАЗАТЬ НАДЕЖНЫЕ КАНАТНЫЕ СТРОПЫ В ЕКАТЕРИНБУРГЕ
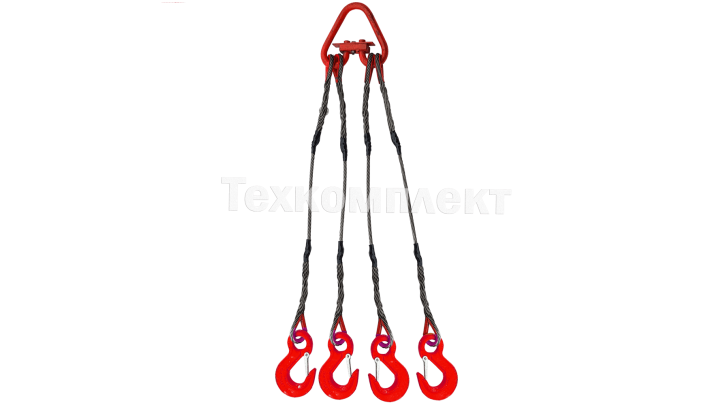
ООО «Техкомплект-Екатеринбург» производит все типы канатных стропов (1СК, 2СК, 3СК, 4СК, СКП, СКК) методами опрессовки на 600-тонном гидропрессе и ручной заплетки квалифицированными мастерами с опытом более 15 лет. Каждое изделие проходит обязательные стендовые статические испытания с коэффициентом 1,25 от номинала и комплектуется индивидуальным паспортом качества по ГОСТ 25573-82.
АКТУАЛЬНЫЕ ВОПРОСЫ И ИНЖЕНЕРНЫЙ ПРАКТИКУМ
Опрессовка алюминиевой втулкой и ручная заплетка — два ключевых метода заделки канатных стропов, каждый из которых имеет свои преимущества и ограничения. В этом разделе мы рассмотрим наиболее острые вопросы, связанные с эксплуатацией канатных стропов, их надежностью и безопасностью.
Вопрос: Какой способ заделки канатного стропа более надежен — опрессовка втулкой или ручная заплетка?
Ответ: Надежность заделки зависит от условий эксплуатации, типа каната и требований к грузоподъемности. Опрессовка алюминиевой втулкой обеспечивает высокую повторяемость результатов, минимизирует человеческий фактор и соответствует ГОСТ 25573-82. Испытания на стенде ООО «Техкомплект-Екатеринбург» показали, что при правильной опрессовке разрывное усилие стропа превышает расчетное на 25-30%. Ручная заплетка, хотя и допускается стандартами, требует высокой квалификации исполнителя и тщательной проверки. Она предпочтительна для специфических задач, например, при работе с канатами нестандартной конструкции или в условиях, где опрессовка невозможна. Для большинства промышленных задач рекомендуется опрессовка втулкой.
Вопрос: Как правильно рассчитать длину канатного стропа с учетом угла подъема?
Ответ: Расчет длины канатного стропа необходимо проводить с учетом угла подъема α, так как угол влияет на распределение нагрузки. Формула расчета: L = Q / (n · cos α), где Q — масса груза, n — количество ветвей стропа, α — угол между ветвью стропа и вертикалью. Для обеспечения безопасной эксплуатации угол α не должен быть меньше 45°. При углах меньше 45° нагрузка на ветви резко возрастает, что может привести к разрушению стропа. Рекомендуется использовать стендовые испытания для проверки расчетов.
Вопрос: Как часто необходимо проводить проверку канатных стропов на производстве?
Ответ: Согласно требованиям ГОСТ 32423-2013, визуальный осмотр канатных стропов должен проводиться перед каждым использованием. Периодические проверки с измерением остаточной прочности и выявлением дефектов (коррозия, повреждения каната, деформация втулки) необходимо проводить не реже одного раза в 6 месяцев. На производстве ООО «Техкомплект-Екатеринбург» мы рекомендуем проводить стендовые испытания с нагрузкой +25% от расчетной грузоподъемности раз в год. Это позволяет гарантировать безопасность эксплуатации и своевременно выявлять скрытые дефекты.
Прикладной инженерный FAQ
■ Производство грузоподъемного оборудования с гарантией и паспортом качества от ООО «Техкомплект-Екатеринбург»
Широкий ассортимент канатных стропов 1СК, 2СК, 4СК, СКП в наличии на складе в Екатеринбурге. Изготовление нестандартных длин за 24 часа. Доставка по всей России.
Сопутствующие Товары
Похожие статьи
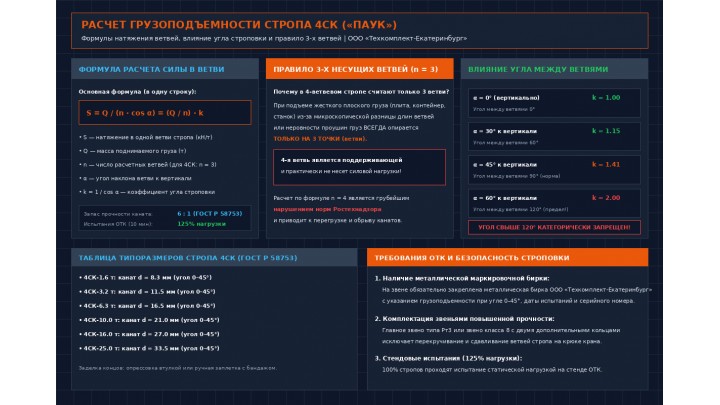
Четырехветвевой канатный строп 4СК (в профессиональной среде строителей и такелажников именуемый «паук») — ключевое грузоподъемное приспособление для перемещения контейнеров, плит п..
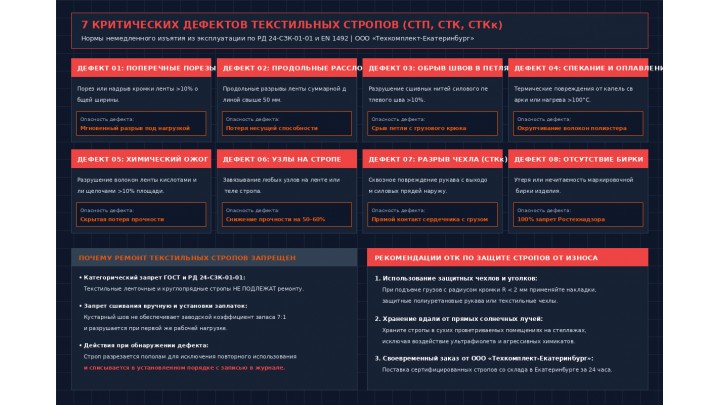
Текстильные ленточные (СТП, СТК) и круглопрядные (СТКк) стропы завоевали огромную популярность благодаря легкости, эластичности и бережному отношению к окрашенным и шлифованным пове..
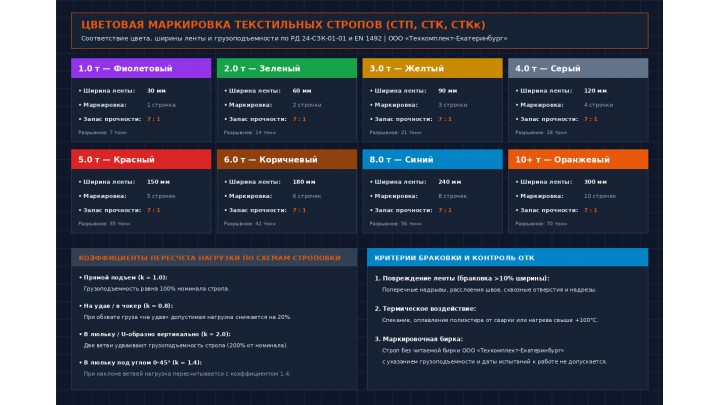
Цветовая кодировка текстильных ленточных (СТП) и круглопрядных (СТКк) строп — это международная система быстрой визуальной идентификации их номинальной грузоподъемности по стандарта..
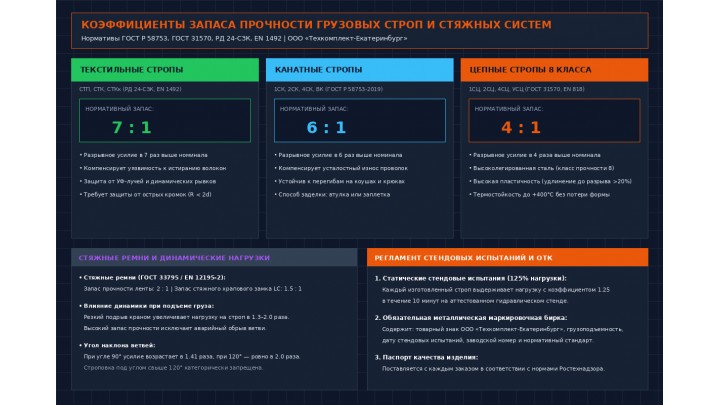
Коэффициент запаса прочности — ключевой нормативный критерий надежности любого грузоподъемного приспособления. Многие ошибочно полагают, что строп грузоподъемностью 5 тонн можно наг..
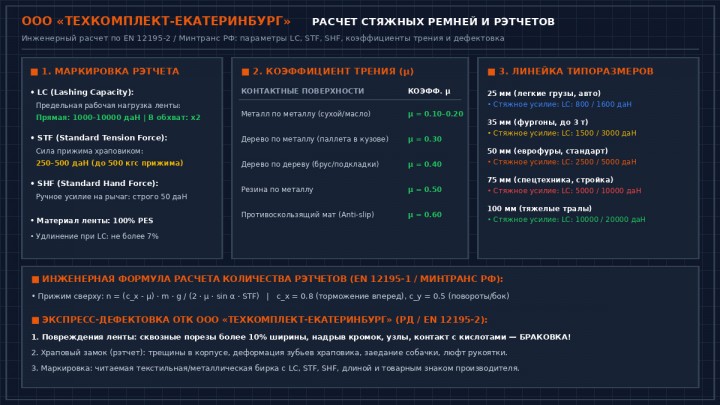
Надежное крепление груза в кузове грузового автомобила, полуприцепа или на платформе трала — фундаментальное условие безопасности дорожного движения. Смещение многотонного станка, р..
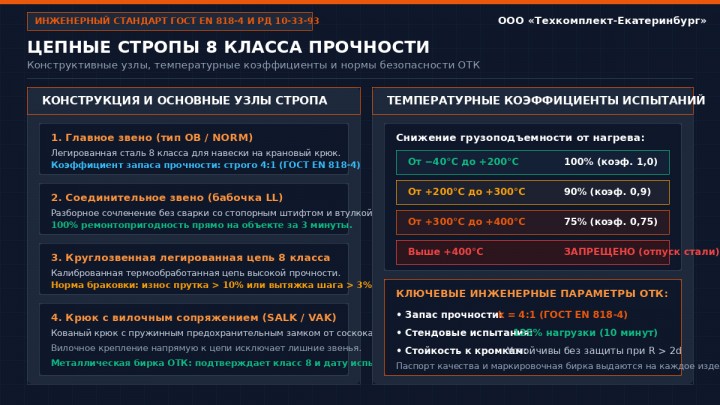
Цепные стропы 8 класса прочности (1СЦ, 2СЦ, 3СЦ, 4СЦ, ВЦ, УСЦ) — наиболее долговечный, ремонтопригодный и термостойкий вид грузоподъемного оборудования. В отличие от текстиля и кана..
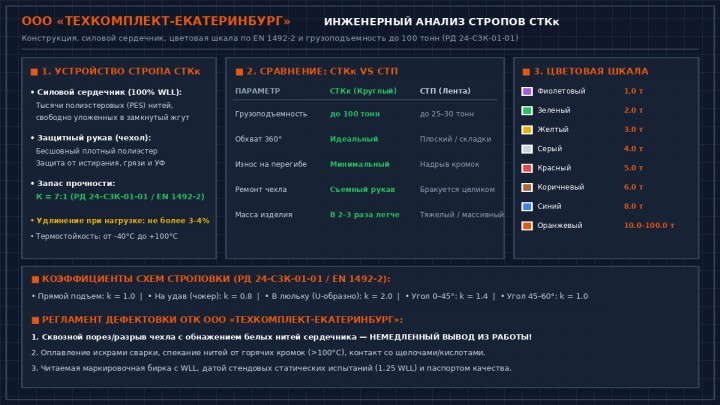
При подъеме тяжеловесного промышленного оборудования, роторов турбин, трансформаторов, прецизионных шлифованных валов и металлоконструкций массой от 5 до 100 тонн традиционные ..
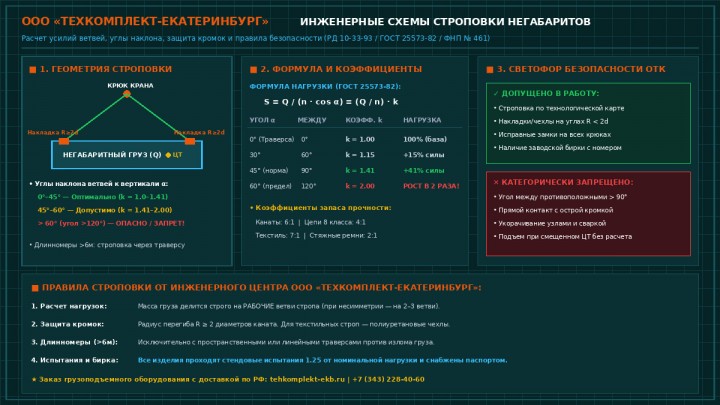
Подъем негабаритных и тяжеловесных грузов — одна из самых сложных и ответственных операций в грузоподъемных работах. Ошибки в строповке могут привести к смещению центра тяжести, опр..
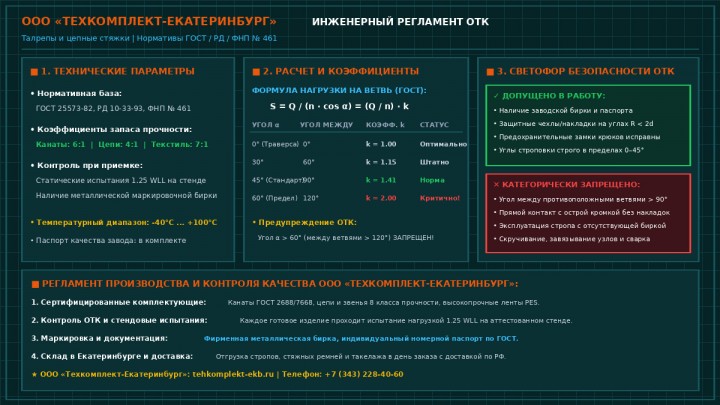
Перевозка тяжелой спецтехники на низкорамных тралах — это не просто логистика, а инженерная задача с жесткими требованиями к безопасности. Экскаваторы, бульдозеры, буровые установки..